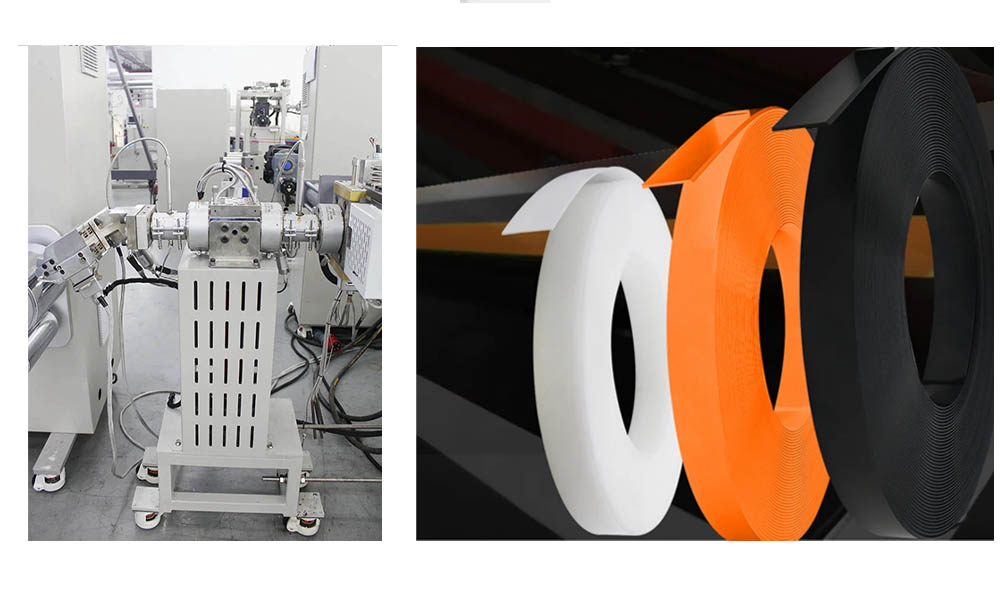
超高分子量聚乙烯产品
 |
|||||||||||||||||||||||||
| 产品名称:超高分子量聚乙烯(UHMWPE)刮墨刀 | |||||||||||||||||||||||||
| 产品编号: | |||||||||||||||||||||||||
| 产品介绍: | |||||||||||||||||||||||||
超高分子量聚乙烯(UHMWPE)刮墨刀的研究进展与应用分析 摘要 刮墨刀是印刷与涂布工业中的关键耗材,其性能直接决定印刷品质量与生产效率。传统金属刮墨刀在高速、高耐磨工况下存在磨损快、划伤承印物、易产生静电等缺陷。超高分子量聚乙烯(UHMWPE)刮墨刀在柔韧性、耐化学腐蚀性、低刮擦损伤及自润滑性等方面展现出显著优势。 1. 引言 刮墨刀(Doctor Blade)是印刷机、涂布机中将过量油墨或涂料从辊面定量刮除的核心部件。其工作状态直接影响墨层厚度均匀性、网点再现精度及刀痕缺陷率。据统计,在凹版印刷中约 60% 的印刷质量问题与刮墨刀状态相关。传统碳钢或不锈钢刮墨刀虽具有高硬度和耐磨性,但在高速印刷(>300 m/min)下易产生微振纹(Chatter Mark),且金属微粒脱落会污染油墨,对精密电子印刷(如导电银浆)造成致命缺陷。 高分子刮墨刀自 20 世纪 80 年代起用于瓦楞纸板印刷等低端领域。随着高性能工程塑料和复合材料技术的发展,其应用范围已扩展至食品包装印刷、锂电池极片涂布、光学膜制造等高要求场景。本文旨在系统梳理高分子刮墨刀的材料设计、制造技术及工程应用,为相关领域的研究与选型提供参考。 超高分子量聚乙烯(UHMWPE)刮墨刀自 2025 年逐步进入市场,其应用范围主要是食品包装印刷,目前范围已扩展至高分子刮墨刀的所有领域。 2. 高分子刮墨刀的材料体系 2.1 基体材料 高分子刮墨刀的基体需兼顾弹性恢复能力、抗弯刚度和耐溶剂性。常用基体材料包括: • 聚氨酯(PU):具有优异的弹性和耐磨性(磨耗量<0.05 cm³/40 min),邵氏硬度可调范围宽(A60–D70)。其分子链中氨基甲酸酯基团赋予良好的耐油性,适用于酯类、酮类溶剂体系。典型应用为陶瓷辊刮刀。 • 聚酰胺(PA,尼龙):PA66 或 PA12 具有较高的熔点(>220℃)和抗拉强度(>80 MPa),耐碱性好,但吸湿后尺寸稳定性下降。常添加 MoS₂ 或 PTFE 改善自润滑性。 • 聚甲醛(POM):具有极低的摩擦系数(0.15–0.35)和优异的疲劳强度,适合高速运转场景,但耐酸性较差。 • 聚醚醚酮(PEEK):耐热等级高(长期使用温度 250℃),耐几乎所有有机溶剂,但价格昂贵(约 2000 元/kg),仅用于特殊高端场合。 • 热塑性聚酯弹性体(TPEE):兼具橡胶弹性和塑料刚性,低温韧性好,适合低温环境涂布。 3. 超高分子量聚乙烯(UHMWPE)刮墨刀 纯超高分子基体难以满足高线压(>5 N/mm)下的耐磨要求,需添加功能填料: • 纤维增强:短切碳纤维(CF,长度 3–6 mm,含量 10–30 wt%)可显著提升抗蠕变性和导热性(导热系数从 0.2 提升至 0.8 W/(m·K)),减少摩擦热积聚。玻璃纤维(GF)成本低,但磨损产物对承印物有划伤风险。 • 固体润滑剂:PTFE 微粉(粒径 5–10 μm,含量 5–15 wt%)在摩擦界面形成转移膜,将摩擦系数降至 0.1 以下。二硫化钼(MoS₂)适用于真空或干燥环境。 • 纳米陶瓷颗粒:纳米 Al₂O₃(粒径 20–50 nm,含量 3–8 wt%)或纳米 SiC 通过钉扎效应抑制基体大尺度塑性变形,耐磨性可提高 2–3 倍,但需注意分散均匀性(采用硅烷偶联剂表面改性)。 • 石墨烯/碳纳米管:极少量(0.5–2 wt%)即可形成三维导热网络,同时增强抗静电性能(表面电阻率降至 10⁶ Ω·cm 以下)。 4. 结构设计与力学分析 4.1 典型截面结构 超高分子聚乙烯刮墨刀根据工况分为三种截面形式: • 直角矩形刃:厚度均匀(0.5–2 mm),刃口角度 90°,适用于低粘度油墨(如水墨),刮墨压力低(0.5–2 N/mm)。 • 楔形刃(锥角 15°–30°):刃口逐渐变薄,弹性变形集中在刃尖,可自适应辊面微跳动,适合高速印刷(>400 m/min)。但刃尖强度不足,需采用纤维定向排列增强。 • 双斜面复合刃:前斜面(接触面)角度小(10°)保证刮净度,后斜面角度大(45°)提供刚性支撑。这种结构可减少刃口振动,抑制条纹缺陷。 4.2 弹性变形与接触压力分布 刮墨刀工作时可视为悬臂梁模型。设刀厚为 t,自由长度为 L,弹性模量为 E,施加线压力为 P,则刃口挠度δ为: δ=4PL3Et3 接触压力分布呈近似三角形,峰值位于刃口尖端。超高分子聚乙烯(UHMWPE)材料弹性模量(0.5–3 GPa)远低于钢(210 GPa),因此相同压力下变形量更大,有利于贴合辊面,但需防止压力过大导致刃口翻转(“卷刃”)。设计时需通过有限元分析(如 Ansys)优化 L/t 比,通常控制在 8–15 之间。 5. 制备工艺 5.1 挤出-压延成型 用于连续生产长尺寸刮刀(长度>1 m)。采用狭缝机头挤出厚片,再经三辊压延机精确控制厚度公差(±0.02 mm)。对于楔形刃,需在压延后通过机械磨削或激光切割加工刃口斜面。 6. 应用领域与性能对比 6.1 凹版印刷 在塑料薄膜凹印中,超高分子量聚乙烯刮刀相比钢刀具有以下优势: • 刀痕发生率降低 70%(因弹性吸收辊面微振动)。 • 油墨中金属离子污染为零,适用于食品包装(符合 FDA 21 CFR 175.300)。 • 换刀频率从每 8 小时延长至每 40 小时。 但需注意:对于含大颗粒(>5 μm)珠光颜料油墨,高分子刀磨损较快,需选用 PEEK+纳米 Al₂O₃ 配方。 6.2 锂电池极片涂布 在 NMP 体系正极浆料涂布中,刮刀需耐受 NMP 强溶解性。传统钢刀易被浆料中的炭黑颗粒划伤,导致涂布面密度波动。采用超高分子量聚乙烯基刮刀(填充 10% CF + 5% PEEK)后: • 面密度一致性 CV 值从 1.8% 降至 0.9%。 • 刮刀寿命从 2000 m 提升至 8000 m(以涂布长度计)。 • 且 PEEK 的耐热性(200℃)可适应后续干燥工序的余热。 6.3 柔版印刷网纹辊刮墨 柔印中刮刀压力较低(0.1–0.5 N/mm),但网纹辊线数高(>1000 LPI),要求刮刀刃口极薄(<0.1 mm)。采用超高分子量聚乙烯薄膜刮刀(厚度 0.15 mm),其弹性可紧密贴合网穴边缘,减少墨量传递误差。 6.4 性能对比表
6. 存在问题与发展趋势 6.1 当前瓶颈 • 耐磨性与寿命的平衡:超高分子刮刀磨损后刃口钝化,需频繁调整压力,自动化程度低。 • 耐热性不足:在>120℃时软化,无法用于高温涂布(如陶瓷生片流延)。 • 尺寸稳定性:吸湿或热膨胀导致刃口直线度变化(>0.03 mm/m),影响精密涂布。 6.2 未来方向 • 纳米复合与自润滑一体化:在基体中同步接枝纳米 SiO₂ 和 UHMWPE,实现“硬质支撑+软质润滑”双相结构,目标磨损量<10 mg/1000 次。 • 形状记忆刮刀:采用形状记忆,当刃口磨损后通过加热(>60℃)恢复原始刃口形状,实现多次“再生”。 • 嵌入式传感:在刀体内埋入光纤光栅(FBG)应变传感器,实时监测刃口接触压力分布,结合 AI 算法预测更换周期。 • 表面微结构设计:利用飞秒激光在刃口加工周期性沟槽(深度 5–10 μm),形成微观流体动压效应,减少摩擦热。 7. 结论 超高分子量聚乙烯(UHMWPE)刮墨刀已从低端替代品发展为高性能印刷涂布的关键部件。通过合理的基体选择、纳米增强及多层结构设计,其综合性能可接近甚至超越金属刮刀,尤其在无污染、低划伤和减振方面具有不可替代性。未来应重点解决耐磨性与耐热的协同提升问题,并借助智能化技术实现刮刀全生命周期管理。随着新能源、柔性电子等新兴领域对精密涂布要求的提高,超高分子量聚乙烯(UHMWPE)刮墨刀的研究将具有广阔前景。
|
|||||||||||||||||||||||||
| |
|||||||||||||||||||||||||